


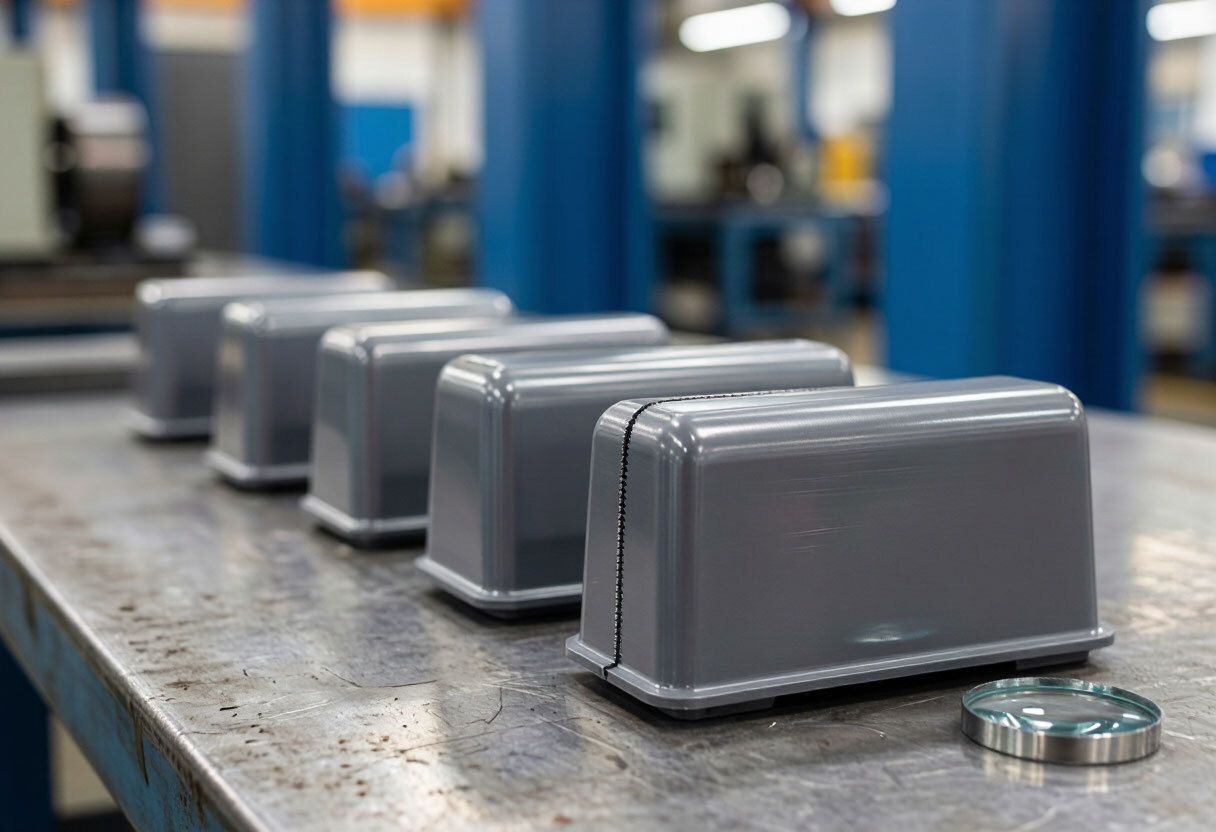
Литьё под давлением редко ломается эффектно: чаще на детали появляется едва заметная впадина, плёнка по шву или разводы у литника. Каждый такой признак подсказывает, где искать причину: в конструкции детали, в форме, в режиме литья или в сырье. Ниже список дефектов, которые видят чаще всего, и что стоит за каждым. Это справочник для заказчика, а не инструкция для наладчика: точные настройки зависят от материала, формы и машины.
Что видно на детали и откуда берётся
Утяжины
Небольшие впадины на лицевой стороне, чаще напротив рёбер, бобышек и толстых мест. Связаны с разной толщиной стенки и недостаточным выдерживанием детали под давлением при охлаждении.
Недолив
Деталь заполнена не до конца: нет угла, тонкой стенки или кромки. Причины: нехватка материала или давления, слишком холодный расплав, длинный путь течения, плохой выход воздуха из формы.
Облой
Тонкая плёнка или заусенец по линии разъёма. Частая причина — износ формы или её неплотное смыкание; этот признак подробнее в статье про ремонт или замену пресс-формы.
Коробление
Деталь «ведёт»: торцы не лежат в плоскости, отверстия сместились. Источник — неравномерная усадка и охлаждение, особенно при разностенности.
Линии спая
Тонкая линия там, где два потока расплава встретились, например за отверстием. Иногда это только внешний дефект, иногда слабое место по прочности.
Серебристость и пузыри
Разводы и пузыри на поверхности часто говорят о влаге в грануляте. Подробнее: входной контроль сырья перед литьём.
Подпалины
Тёмные следы горения, обычно в конце пути заполнения. Воздух не успел выйти из формы и перегрелся, либо расплав слишком горячий.
Внутренние пустоты
Полости в толстых местах, снаружи не всегда видны. Связаны с толщиной стенки и охлаждением, могут снижать прочность.
Четыре источника брака
Конструкция детали
Толщина стенки, рёбра, радиусы, уклоны. Ошибка здесь закладывается до изготовления формы, поэтому её ищут на 3D-модели и в анализе технологичности.
Пресс-форма
Износ, вентиляция, положение литника, система охлаждения. От ресурса оснастки зависит, как долго она держит геометрию: см. срок службы пресс-формы.
Режим литья
Температура расплава и формы, давление, скорость впрыска, время выдержки и охлаждения. Подбираются на образцах и пробной партии.
Сырьё
Влажность, соответствие марке, партия красителя. Ошибка на входе потом выглядит как дефект детали. См. также окрашивание при литье.
Что делать, если дефект нашли в партии
- 1
Зафиксировать
Сделайте фото дефекта вблизи и общего вида, запишите номер партии и количество деталей с дефектом.
- 2
Сравнить с эталоном
Сверьте с образцом, согласованным до запуска. Если эталона не было, сверяйте с чертежом и требованиями.
- 3
Проверить масштаб
Выясните, дефект у всех деталей, у части партии или у отдельных экземпляров.
- 4
Передать производителю
Оформите акт с фото и описанием. Порядок разобран в статье про рекламацию партии пластиковых деталей.
Общий порядок проверки партии — в статье про приёмку партии: геометрия, визуальные дефекты, документы.
Как снизить риск до запуска серии
- 1Анализ технологичности: проверить стенки, уклоны и рёбра до изготовления формы.
- 2Образцы и пробная партия: согласовать геометрию, посадки и внешний вид до серии, как описано на странице литья пластмасс под давлением на заказ.
- 3Эталонный образец: зафиксировать допустимые косметические дефекты на невидимых поверхностях.
- 4Критичные размеры: назвать те, что проверяются на каждой партии.
- 5Сырьё: оговорить входной контроль и сушку гигроскопичных материалов.
Не каждый визуальный дефект — брак. Заранее договоритесь, какие недостатки допустимы на невидимых поверхностях, а какие нет: эталонный образец решает споры лучше слов.
Частые вопросы
Что такое облой и откуда он берётся?
Облой — тонкая плёнка или заусенец по линии разъёма формы. Частая причина — износ пресс-формы или её неплотное смыкание, поэтому появление облоя на старой оснастке считают признаком, что форму пора осмотреть.
Почему на детали появляются серебристые полосы и пузыри?
Типичная причина — влага в грануляте. У гигроскопичных материалов сырьё перед литьём сушат, а влажность проверяют на входном контроле.
Утяжина — это брак?
Зависит от места и требований. На невидимой поверхности небольшая утяжина может быть допустимой, на лицевой — нет. Допустимые дефекты лучше заранее согласовать на эталонном образце.
Откуда берётся коробление детали?
Чаще всего из-за неравномерной усадки и охлаждения, особенно при разной толщине стенки. Поэтому толщину стенки проверяют ещё на этапе 3D-модели.
Что делать, если дефект нашли уже в партии?
Зафиксируйте его на фото, запишите номер партии, сравните с эталоном и оформите акт. Условия замены, доработки или перерасчёта обсуждаются с производителем индивидуально.
Читайте также
- 1Приёмка партии пластиковых деталей чек-лист: геометрия, внешний вид, документы.
- 2Входной контроль сырья перед литьём как влажность влияет на деталь.
- 3Рекламация партии пластиковых деталей как оформить претензию к партии.
Нужна деталь без литейных дефектов?
Пришлите чертёж, 3D-модель или образец: проверим технологичность, подберём материал и согласуем образцы до серии.