


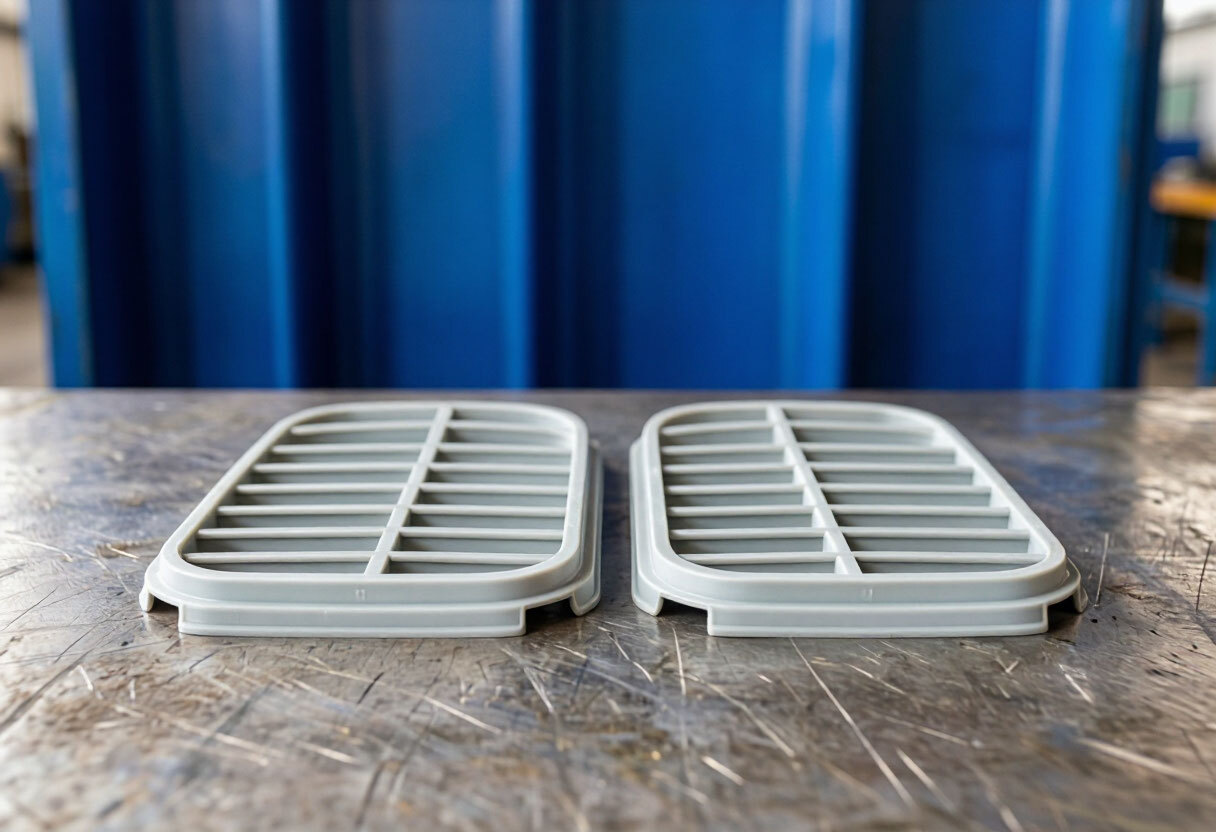
Пресс-форма делает ровно ту деталь, которую нарисовал конструктор, вместе со всеми её слабыми местами. Утяжины, коробление, трещины у углов и царапины при выемке из формы чаще всего начинаются на чертеже, а не в цехе. Разбираем четыре правила конструкции литьевой детали: равномерная стенка, рёбра вместо лишней массы, уклоны и радиусы. О том, зачем нужна 3D-модель, рассказано в статье 3D-моделирование перед литьём, об усадке — в статье усадка пластика при литье.
Равномерная толщина стенки
Расплав застывает снаружи внутрь: тонкая стенка остывает быстро, толстая — долго. В толстых местах материал усаживается сильнее и стягивает поверхность: снаружи появляется утяжина, внутри — пустоты, а вся деталь коробится. Поэтому стенку делают по возможности одинаковой, а переходы между толстым и тонким — плавными.
Так лучше
- Стенка одной толщины по всей детали
- Плавный переход там, где толщина меняется
- Массивные места выбраны или заменены рёбрами
- Толщина подобрана под материал и длину пути течения
Так появляются дефекты
- Массивные узлы и бобышки без выборки
- Резкий скачок толщины на коротком участке
- Слишком тонкая стенка на длинном пути течения: форма заполняется не до конца
- Толстая стенка у видимой поверхности
Рёбра жёсткости вместо толщины
Деталь жёстче не от толстой стенки, а от формы. Тонкая стенка с рёбрами держит нагрузку лучше сплошной толстой той же массы и остывает ровнее. Пример из каталога — катушка для провода: на щёках сделаны рёбра жёсткости, которые распределяют нагрузку намотки и не дают щеке деформироваться. О выборе такой катушки — в статье пластиковая катушка для кабеля.
У рёбер свои правила. Толстое ребро оставляет утяжину на противоположной стороне, поэтому основание ребра делают заметно тоньше стенки: в большинстве руководств это примерно от половины до двух третей её толщины. Высокие тонкие рёбра плохо заполняются и ломаются при выемке, поэтому вместо одного высокого ставят несколько невысоких рёбер с уклоном. Точное соотношение зависит от материала: у разных полимеров разная усадка.
Уклоны
При раскрытии формы деталь должна выйти без задира. Для этого вертикальные стенки делают с небольшим наклоном, который называют уклоном. Без него деталь заклинивает в форме, а на поверхности остаются царапины и следы выталкивателей. Чем глубже деталь, тем больше нужен уклон, а на текстурированных поверхностях его увеличивают дополнительно. Ориентир — около градуса на сторону и более. Если на чертеже вертикальные стенки идеально прямые, технолог при расчёте попросит добавить уклон.
Радиусы и углы
Острый внутренний угол — концентратор напряжений: под нагрузкой деталь трескается именно там. Расплаву к тому же трудно огибать острый угол, и в таком месте возникают дефекты течения. Внутренние углы скругляют, а радиус делают сопоставимым с толщиной стенки. Резкие внешние углы тоже скругляют: так проще заполнить форму и безопаснее обращаться с деталью.
Памятка по элементам детали
| Элемент | Что проверить | К чему приводит ошибка |
|---|---|---|
| Стенка | Одинаковая толщина, плавные переходы | Утяжины, коробление, пустоты |
| Рёбра | Основание тоньше стенки, высота невысокая | Утяжины на лицевой стороне, поломка при выемке |
| Уклоны | Есть на всех вертикальных стенках | Задиры, царапины, заклинивание в форме |
| Радиусы | Скруглены внутренние углы | Трещины в углу под нагрузкой |
| Бобышки под винты | Не массивные, поддержаны рёбрами | Утяжина вокруг крепёжного отверстия |
Как выглядят дефекты на готовой детали и откуда они берутся, описано в статье дефекты литья пластмасс.
Что приложить к запросу
- 1Чертёж или 3D-модель: по ним технолог оценит технологичность детали. На странице услуги литья сказано, что технологичность оценивают при техническом расчёте.
- 2Видимые поверхности: где допустимы следы литника и выталкивателей, а где нет.
- 3Материал или условия работы: нагрузка, температура, среда.
- 4Тираж: от него зависит класс оснастки, см. статью прототипная или серийная пресс-форма.
- 5Образец: если детали уже есть, размеры снимают с образца.
Что известно по карточке Acli

Толщины стенок и рёбер и марка пластика на карточке не указаны (назван ударопрочный пластик): их определяют при техническом расчёте под ваше оборудование и нагрузку. Литьё описано на странице литьё пластика под давлением на заказ.
Частые вопросы
Какой должна быть толщина стенки литьевой детали?
Единой цифры нет: она зависит от материала, размеров детали и длины пути течения. Главное требование — равномерность, потому что перепады толщины дают утяжины и коробление. Допустимую толщину для вашей детали называет технолог.
Зачем детали рёбра жёсткости?
Рёбра повышают жёсткость без утолщения стенки: деталь легче, расходует меньше материала и остывает ровнее. Основание ребра делают тоньше стенки, чтобы не получить утяжину на лицевой стороне.
Что такое уклон и обязателен ли он?
Уклон — небольшой наклон вертикальных стенок, который позволяет вынуть деталь из формы без задиров. Для литья под давлением он нужен почти всегда, а его величина зависит от глубины детали и фактуры поверхности.
Как избежать утяжин на видимой стороне?
Не ставить массивные узлы и толстые рёбра за лицевой поверхностью, держать толщину стенки ровной и заранее согласовать с технологом положение литника.
Можно ли исправить конструкцию, если форма уже изготовлена?
Часть изменений возможна, но доработка оснастки обходится дороже, чем правка чертежа. Поэтому конструкцию проверяют до изготовления формы.
Читайте также
- 13D-моделирование детали перед литьём анализ технологичности до изготовления оснастки.
- 2Усадка пластика при литье почему размеры детали меняются.
- 3Дефекты литья пластмасс что видно на детали и откуда берётся.
Есть чертёж детали под литьё?
Пришлите чертёж или 3D-модель: технолог оценит технологичность, подберёт материал и рассчитает партию.