


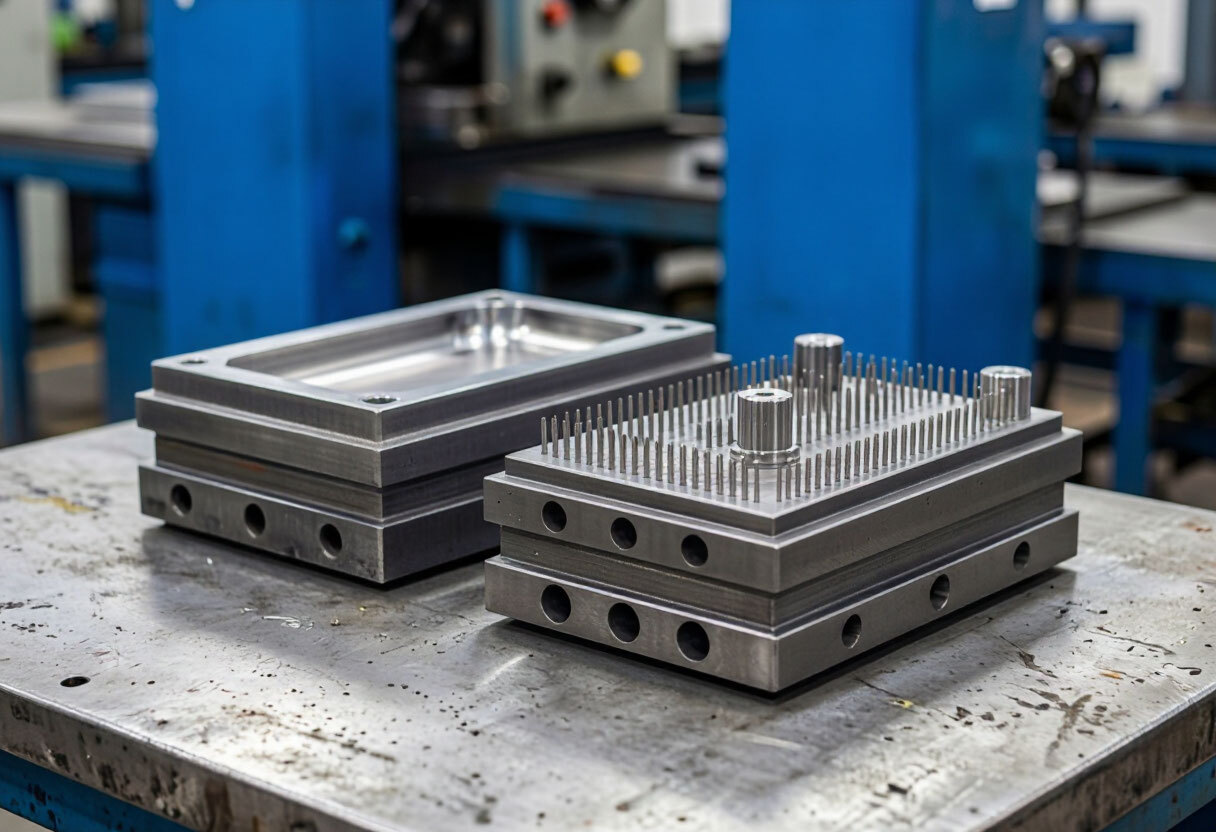
Для заказчика пресс-форма часто остаётся чёрным ящиком: в неё отправляют чертёж, а через несколько недель получают деталь. Между тем почти всё, что потом видно на детали (след от литника, тонкая линия по контуру, круглые отпечатки с обратной стороны), и почти всё, что влияет на цену и срок, заложено в устройстве формы. Разбираем, из каких узлов она состоит, что делает каждый и где форма изнашивается быстрее всего. О цене и сроках изготовления рассказано в статье стоимость и сроки изготовления пресс-формы, о классах оснастки — в статье прототипная или серийная пресс-форма.
Две половины и всё, что между ними
Форма для литья под давлением состоит из двух половин. Неподвижная крепится к плите литьевой машины со стороны впрыска: в ней стоит литниковая втулка, через которую расплав попадает внутрь. Подвижная половина отходит при раскрытии и несёт систему выталкивания, которая снимает деталь. Между половинами остаётся полость, повторяющая форму детали. Остальная конструкция нужна для того, чтобы эта полость заполнилась, остыла и отдала деталь без повреждений.
| Узел | Что делает | Что видно при износе или ошибке |
|---|---|---|
| Формообразующие детали (матрица и пуансон) | Образуют наружную и внутреннюю поверхность детали, задают размеры и фактуру | Размеры уходят от чертежа, на поверхности появляются царапины и облой |
| Направляющие колонки и втулки | Точно совмещают половины при каждом смыкании | Смещение стенок, задиры, облой по линии разъёма |
| Литниковая система | Подводит расплав от сопла машины к полости: литниковая втулка, литник, разводящие каналы, впуск | Недолив, спаи, заметный след впуска на детали |
| Система выталкивания | Выталкиватели и их плита снимают остывшую деталь с подвижной половины | Круглые вмятины, белёсые пятна, деталь залипает или трескается при снятии |
| Система охлаждения | Каналы с жидкостью отводят тепло и задают температуру формы | Долгий цикл, коробление, разный блеск поверхности |
| Вентиляция | Тонкие зазоры и каналы выпускают воздух из полости при впрыске | Недолив в дальних углах, тёмные прижоги на детали |
| Подвижные элементы (слайдеры, боковые знаки) | Формуют поднутрения, которые нельзя снять простым раскрытием | Заедание, облой в зоне движения, более сложная и дорогая форма |
| Плиты и крепёж | Несут нагрузку, соединяют узлы и крепят форму к машине | Прогиб плит, потеря соосности половин |
Как форма работает за один цикл
- 1
Смыкание
Половины сходятся и запираются усилием машины, чтобы давление расплава не раскрыло форму. Почему это усилие важно, описано в статье литьё пластмасс под давлением.
- 2
Впрыск
Расплав идёт через литниковую втулку и каналы в полость, воздух уходит через вентиляцию.
- 3
Выдержка и охлаждение
Материал остывает в форме и твердеет. Время зависит от толщины стенки и от того, как работают каналы охлаждения.
- 4
Раскрытие
Подвижная половина отходит назад, деталь остаётся на ней.
- 5
Выталкивание
Выталкиватели снимают деталь, форма снова смыкается, и цикл повторяется.
То, как выбирают систему подачи расплава, разобрано в статье горячеканальная или холодноканальная пресс-форма.
Что видно на готовой детали
- 1Точка впуска: небольшой след или остаток литника там, где расплав вошёл в полость. Место выбирают вместе с технологом: оно влияет и на заполнение, и на внешний вид.
- 2Линия разъёма: тонкая линия там, где сходятся половины формы. Её стараются провести так, чтобы она не попала на видимую поверхность.
- 3Следы выталкивателей: круглые отпечатки, обычно на нелицевой стороне детали.
- 4Уклоны: стенки слегка наклонены, чтобы деталь снималась с формы. Про уклоны, стенку и рёбра рассказано в статье толщина стенки и рёбра в литьевой детали.
- 5Фактура: поверхность детали повторяет поверхность формы: она может быть глянцевой, матовой или с рисунком.
Эти следы нормальны: вопрос только в том, где они расположены. Поэтому место впуска, линию разъёма и расположение выталкивателей согласуют до изготовления формы, а не после первых отливок.
Из чего делают форму и что в ней заменяют
Формообразующие детали делают из стали, а для прототипных форм иногда из алюминия. Серийная оснастка рассчитана на большой тираж и изготавливается из закалённой инструментальной стали; прототипная делается быстрее и дешевле, но выдерживает меньше отливок. Подробности — в статье прототипная или серийная пресс-форма. Места, которые изнашиваются первыми, нередко выполняют сменными вставками: при износе заменяют вставку, а не всю форму.
Где форма изнашивается
Линия разъёма
Со временем кромки теряют плотность, и по контуру детали появляется облой.
Выталкиватели и направляющие
Трутся при каждом цикле: появляются задиры, а ход становится тугим.
Вентиляция
Каналы забиваются налётом от материала, и в дальних углах детали возникают прижоги и недолив.
Каналы охлаждения
Зарастают отложениями, из-за чего форма хуже отводит тепло и цикл удлиняется.
Формы обслуживают планово и ремонтируют по состоянию. Когда ремонт оправдан, а когда выгоднее сделать новую оснастку, разобрано в статье ремонт или замена пресс-формы, а от чего зависит ресурс — в статье срок службы пресс-формы.
Что известно об Acli Plastic
Среди направлений работы Acli Plastic на главной странице названо проектирование и изготовление пресс-форм для литья пластмасс под давлением, а на странице РТИ сказано, что производство идёт «от подбора резины и изготовления пресс-формы до конечного изделия». Для оснастки, которая уже работает, есть страница ремонт и обслуживание пресс-форм и штампов: на ней перечислены пресс-формы для пластмасс, алюминия, резины и силикона, а описание производства упоминает слесарей и оборудование для ремонта и обслуживания изношенных форм. Если нужно начать с расчёта детали, смотрите страницу литьё пластика под давлением на заказ: там описаны этапы от технического расчёта и образцов до серии.
Что сообщить при заказе формы
- 1Деталь: чертёж или 3D-модель с допусками. О подготовке модели рассказано в статье 3D-моделирование детали перед литьём.
- 2Материал или условия работы: температура, нагрузка, контакт со средами, требования к внешнему виду.
- 3Тираж и срок использования: от них зависят класс оснастки и число деталей за цикл.
- 4Лицевая поверхность: где деталь должна быть без следов и нужна ли фактура.
- 5Машина: если форма будет работать на вашей литьевой машине, сообщите размеры её плит и усилие смыкания.
Частые вопросы
Из каких основных частей состоит пресс-форма для литья пластмасс?
Из двух половин: неподвижной со стороны впрыска и подвижной со стороны выталкивания. В них находятся формообразующие детали, направляющие колонки, литниковая система, выталкиватели, каналы охлаждения и вентиляция.
Для чего нужны выталкиватели?
Они снимают остывшую деталь с подвижной половины формы. Круглые следы от выталкивателей остаются на детали, поэтому их стараются размещать на нелицевой стороне или там, где след не мешает.
Почему от охлаждения формы зависит качество детали?
От того, как форма отводит тепло, зависят время цикла, коробление и однородность поверхности. Неравномерное охлаждение — частая причина того, что деталь «ведёт» после извлечения.
Почему поднутрения делают форму дороже?
Поднутрение нельзя снять простым раскрытием формы, поэтому в конструкцию добавляют подвижные элементы. Форма усложняется, и на изготовление уходит больше работы и времени.
Что делать, если пресс-форма износилась?
Провести дефектацию и решить, ремонтировать форму, обслуживать или делать новую. Ремонт оправдан, пока стоимость восстановления заметно ниже стоимости новой оснастки.
Читайте также
- 1Горячеканальная или холодноканальная пресс-форма как выбрать литниковую систему.
- 2Срок службы пресс-формы от чего зависит ресурс оснастки.
- 3Ремонт или замена пресс-формы как принять решение.
Нужна оснастка под вашу деталь?
Пришлите чертёж или 3D-модель: технолог оценит технологичность детали, подберёт материал и рассчитает форму и партию.